бесплатный!
Оборудование для сварки пластиковых труб
- Оборудование для стыковой сварки пластиковых труб
- Оборудование для раструбной сварки пластиковых труб
- Оборудование для электромуфтовой сварки пластиковых труб
- Инструмент для пластиковых труб
-
Коронка алмазная кольцевая по железобетону Kern Diamond Bit Concrete Premium 22 мм
 Диаметр: 22 ммРабочая длина: 300 - 450 ммЦена с НДС:7 700 руб.
-
Алмазные коронки по железобетону Kern Diamond Bit Concrete Premium 40 мм
 Диаметр: 40 ммРабочая длина: 450 ммЦена с НДС:6 000 руб.


-
Вертушка для прочистки канализационных труб под шуруповерт Крокочист 9 мм × 12 м
 Диаметр труб: 76 ммРазмеры спирали (Ø × Д): 9 мм × 12 мЦена с НДС:9 790 руб.
-
Центратор для сварки стальных труб Remmers Bat A-1
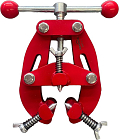 Диаметр труб: 20 - 76 мм (1" - 2 1/2")Вес: 2,3 кгЦена с НДС:12 500 руб.


-
Ручной желобонакатчик для грувлок Gruvmaster RG-3M (1 1/4-6)
 Диаметр труб: 1 1/4" - 6"Вес: 12 кгЦена с НДС:92 000 руб.
-
Трубогиб электрогидравлический Kern до 3
 Диаметр труб: 1/2" - 3"Мощность: 0,75 кВтЦена с НДС:126 550 руб.


-
Алмазная коронка для сухого бурения с микроударом Адель Diamond Hit DH-D400 32 мм
 Диаметр: 32 ммРабочая длина: 450 ммЦена с НДС:3 900 руб.
-
Алмазные коронки по железобетону Kern Diamond Bit Concrete Premium 350 мм
 Диаметр: 350 ммРабочая длина: 450 ммЦена с НДС:50 300 руб.


Новости
-
13.11.2026В России разрабатывают атомный двигатель мощностью 1 МВт и электростанцию для Луны
-
05.11.2026Энергетическая безопасность России: обслуживание и ремонт импортных газовых турбин
-
26.11.2025Новые поступления для серьёзной работы: спираль и адаптер от Crocodile
-
21.11.2024Поступление желобонакатчиков GruvMaster - Новинка на Российском рынке!
-
27.12.2023С новым 2024 годом!

Оборудование для раструбной сварки пластиковых труб НальчикАппараты для раструбной сварки пластиковых труб используются для контактного соединения совместимых труб и фитингов из полипропилена (ПП), полиэтилена (ПЭ, ПНД), поливинилиденфторида (ПВДФ) и других термопластов при наличии соответствующих технологических допусков. Оборудование оснащается нагревательными насадками для подготовки трубы и раструба. При выборе учитывают материал, диаметр, температурный диапазон, набор насадок и требования к сварочному циклу. читать далее »
|
-
 Размеры (Д × Ш): 135 × 170 ммКоличество: 1 шт.Цена с НДС
23 руб.
-
 Диаметр труб: 20 ммТип хвостовика: круглыйЦена с НДС
473 руб.
-
 Диаметр труб: 16 ммЦена с НДС
500 руб.
-
 Диаметр труб: 25 ммТип хвостовика: круглыйЦена с НДС
508 руб.
-
 Диаметр труб: 20 ммЦена с НДС
511 руб.
-
 Диаметр труб: 32 ммТип хвостовика: круглыйЦена с НДС
562 руб.
-
 Диаметр труб: 16/20 ммЦена с НДС
624 руб.
-
 Диаметр труб: 20/25 ммЦена с НДС
624 руб.
-
 Диаметр труб: неограниченныйКоличество лезвий: 2 шт.Цена с НДС
671 руб.
-
 Диаметр труб: неограниченныйКоличество лезвий: 4 шт.Цена с НДС
676 руб.
-
 Диаметр труб: 25 ммЦена с НДС
695 руб.
-
 Диаметр труб: 25/32 ммЦена с НДС
713 руб.
-
 Диаметр труб: 40 ммТип хвостовика: круглыйЦена с НДС
766 руб.
-
 Диаметр труб: 32/40 ммЦена с НДС
802 руб.
-
 Диаметр труб: 32 ммЦена с НДС
884 руб.
-
 Диаметр труб: 20, 25, 32, 40, 50, 63 ммКоличество лезвий: 4 шт.Цена с НДС
888 руб.
-
 Диаметр труб: 40 ммЦена с НДС
903 руб.
-
 Размеры (Д × Ш): 135 × 170 ммКоличество: 100 шт.Цена с НДС
1 147 руб.
-
 Диаметр труб: 50 ммТип хвостовика: круглыйЦена с НДС
1 158 руб.
-
 Диаметр труб: 50 ммЦена с НДС
1 180 руб.
-
 Количество: 5 шт.Цена с НДС
1 212 руб.
-
 Количество: 50 шт.Цена с НДС
1 350 руб.
-
 Диаметр труб: 40/50 ммЦена с НДС
1 408 руб.
-
 Диаметр труб: 63 ммТип хвостовика: круглыйЦена с НДС
1 462 руб.
-
 Количество: 50 шт.Цена с НДС
1 500 руб.
-
 Размеры (Д × Ш): 150 × 300 ммКоличество: 150 шт.Цена с НДС
1 545 руб.
-
 Диаметр труб: 16 ммЦена с НДС
1 672 руб.
-
 Диаметр труб: 63 ммЦена с НДС
1 696 руб.
-
 Диаметр труб: неограниченныйКоличество лезвий: 4 шт.Цена с НДС
1 791 руб.
-
 Диаметр труб: неограниченныйКоличество лезвий: 4 шт.Цена с НДС
1 897 руб.
-
 Диаметр труб: 50/63 ммЦена с НДС
1 960 руб.
-
 Диаметр труб: 20 ммЦена с НДС
1 964 руб.
-
 Диаметр труб: неограниченныйКоличество лезвий: 4 шт.Цена с НДС
1 980 руб.
-
 Диаметр труб: 16 ммПосадочный диаметр: 32 ммЦена с НДС
2 050 руб.
-
 Диаметр труб: 16 ммЦена с НДС
2 090 руб.
-
 Диаметр труб: 16 - 63 ммЦена с НДС
2 117 руб.
-
 Диаметр труб: 75 ммЦена с НДС
2 138 руб.
-
 Диаметр труб: 20 ммПосадочный диаметр: 32 ммЦена с НДС
2 150 руб.
-
 Диаметр труб: неограниченныйКоличество лезвий: 4 шт.Цена с НДС
2 200 руб.
-
 Диаметр труб: неограниченныйДиаметр отверстий в трубах: < 7 ммЦена с НДС
2 219 руб.
-
 Количество: 150 шт.Цена с НДС
2 280 руб.
-
 Диаметр труб: 25 ммПосадочный диаметр: 32 ммЦена с НДС
2 300 руб.
-
 Диаметр труб: 25 ммЦена с НДС
2 310 руб.
-
 Диаметр труб: 75 ммТип хвостовика: круглыйЦена с НДС
2 317 руб.
-
 Диаметр труб: 90 ммЦена с НДС
2 317 руб.
-
 Диаметр труб: 75 ммЦена с НДС
2 374 руб.
-
 Диаметр труб: 20 ммЦена с НДС
2 450 руб.
-
 Диаметр труб: 110 ммЦена с НДС
2 495 руб.
-
 Диаметр труб: 32 ммЦена с НДС
2 620 руб.
-
 Количество: 150 шт.Цена с НДС
2 700 руб.


Аппараты для раструбной сварки пластиковых труб
Раструбная сварка — способ контактного соединения совместимых термопластичных труб и фитингов с помощью нагревательных насадок. Аппарат одновременно прогревает наружную поверхность конца трубы и внутреннюю поверхность раструба, после чего детали соединяют и выдерживают до охлаждения. Технология известна по монтажу полипропиленовых труб, но отдельные аппараты рассчитаны также на полиэтилен, включая ПНД, и ПВДФ; применение к полибутену (ПБ) зависит от специальных допусков и соединительной системы.
Где применяется раструбная сварка
Метод используется при монтаже внутренних и промышленных трубопроводов, если он разрешён для конкретных труб и фитингов. Необходимо учитывать материал, назначение системы, рабочее давление, температуру среды и геометрию деталей. Нельзя сваривать несовместимые термопласты.
Нагревательный аппарат
Рабочий элемент поддерживает необходимую температуру для контактного прогрева. Для разных полимеров и конструкций труб применяются собственные технологические параметры. Нельзя использовать одну настройку и одинаковую выдержку для ПЭ, ПП, ПВДФ или ПБ. Техническую возможность работы с материалом подтверждает документация аппарата и трубной системы.
Сварочные насадки
Насадки соответствующего диаметра нагревают наружную часть трубы и внутреннюю часть фитинга. Их форма, размеры и защитное покрытие должны отвечать выбранной системе. Изношенное покрытие затрудняет снятие нагретых деталей и может повредить контактную поверхность. Перед работой осматривают чистоту и надёжность крепления насадок.
Подготовка трубы и фитинга
Трубу отрезают перпендикулярно оси, проверяют геометрию торца и отсутствие загрязнений. Для отдельных армированных конструкций предусмотрена специальная зачистка перед сваркой. Подготовку выполняют по требованиям изготовителя соединительной системы; универсального порядка для всех материалов и многослойных труб нет.
Глубина ввода и время прогрева
На трубе отмечают глубину ввода. Трубу и фитинг одновременно размещают на насадках и выдерживают предусмотренное время. Недостаточный прогрев или перегрев ухудшают качество соединения и могут сузить внутренний проход. Время зависит от диаметра, толщины стенки, свойств материала и окружающих условий.
Соединение деталей после нагрева
Нагретые элементы снимают с инструмента и совмещают по оси без недопустимого проворачивания. После соединения их удерживают неподвижно на время охлаждения. Попытки исправить положение фитинга после начала схватывания могут нарушить сварную зону. Повреждённые соединения переделывают по правилам применяемой трубопроводной системы.
Разница между ПП, ПЭ и ПВДФ
Полипропилен, полиэтилен и поливинилиденфторид отличаются свойствами и требованиями к термической обработке. ПНД представляет собой разновидность полиэтилена. Полибутен относится к отдельной группе термопластов и требует проверки допуска к конкретной технологии. Даже если аппарат может нагревать разные материалы, это не означает совместимости любой пары труб и фитингов.
Выбор по диаметру и мощности
При выборе определяют диапазон размеров труб и соответствующих насадок, а также режим питания и конструкцию терморегулятора. Для монтажа в ограниченном пространстве важны габариты нагревательного элемента и устойчивость подставки. Мощность влияет на возможности аппарата, но не заменяет соблюдение температуры, времени прогрева и охлаждения.
Контроль результата
После сварки проверяют видимую геометрию соединения и соблюдение положения фитинга. Внешний валик не гарантирует качество внутренней зоны, поэтому в соответствующих системах проводят предусмотренные испытания. Нельзя нагружать соединение до завершения охлаждения. При сомнениях в совместимости материалов операцию прекращают до уточнения технологии.
Безопасность и обслуживание
Нагретые насадки способны вызвать ожог. Аппарат устанавливают на устойчивую подставку и используют с исправным электропитанием. Рабочую поверхность очищают разрешёнными средствами без повреждения покрытия.
Выбор оборудования для раструбной сварки
Аппарат выбирают по материалу труб, рабочим диаметрам, типу фитинга, набору насадок и температурным режимам. Для ПП, ПЭ и ПНД, ПВДФ, а также ПБ при наличии специального разрешённого решения необходимо подтверждать совместимость всей технологии и соблюдать инструкции изготовителей.